Proceso de malteado
y control de calidad
Proceso de malteado
Durante el malteado, la cebada germina en condiciones controladas y después se seca, de modo que el grano desarrolla las enzimas necesarias para la elaboración de cerveza. Nuestra malta se produce según nuestras especificaciones por socios de producción cuidadosamente seleccionados y se controla en cada etapa, desde la admisión de la cebada hasta la expedición.
Selección de la cebada
Analizada antes de ser aceptada
Remojo
El agua y el aire despiertan el grano
Germinación
Se desarrollan las enzimas y el grano se modifica
Secado
El secado fija el color y el sabor
Almacenamiento y expedición
Limpiada, analizada y envasada por pedido
-
Selección de la cebada
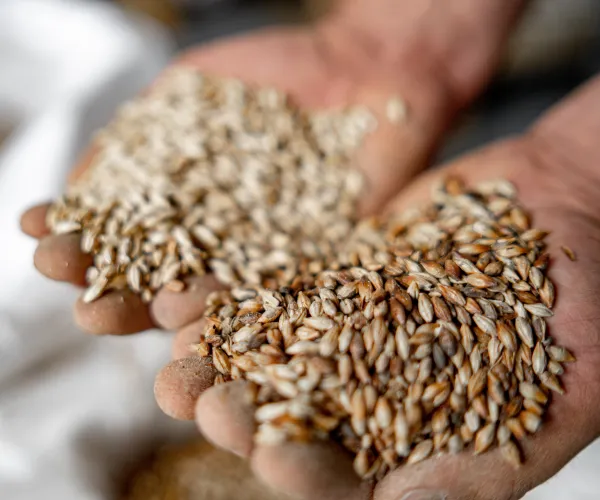
Cada lote de cebada se muestrea a su llegada y se analiza antes de ser aceptado. Debe germinar de forma fiable, estar lo bastante seca para almacenarse con seguridad y situarse dentro del rango de proteína exigido para la malta terminada.
La cebada aceptada se limpia y se clasifica por tamaño de grano, de modo que el grano de cada lote se remoja y germina a un ritmo uniforme.
Controlada en la admisión
- Capacidad germinativa de al menos el 95 %
- Humedad de no más del 13,5 %
- Contenido en proteína y distribución del tamaño de grano
-
Remojo
La cebada se remoja en agua fría, en periodos húmedos que alternan con reposos al aire. En unos dos días su humedad sube de alrededor del 13 % a alrededor del 45 %, lo suficiente para despertar el embrión e iniciar la germinación.
El agua se cambia varias veces, lavando el grano, y se hace circular aire durante los periodos secos para aportar oxígeno y eliminar el dióxido de carbono. La duración de cada periodo húmedo y seco se ajusta según el lote de cebada.
-
Germinación
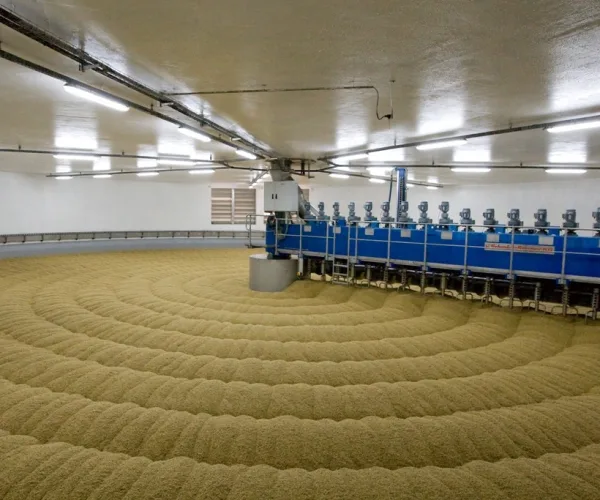
El grano remojado germina durante cinco a seis días en recipientes con temperatura controlada, comenzando a unos 18 °C y enfriándose a 12–14 °C a medida que el crecimiento genera calor. Se insufla aire humidificado a través del lecho y el grano se voltea regularmente para mantener un crecimiento uniforme.
Durante la germinación se desarrollan las enzimas, las paredes celulares se degradan, el almidón queda accesible y las proteínas se convierten parcialmente en aminoácidos. La temperatura, la humedad y el crecimiento se controlan en todo momento.
-
Secado
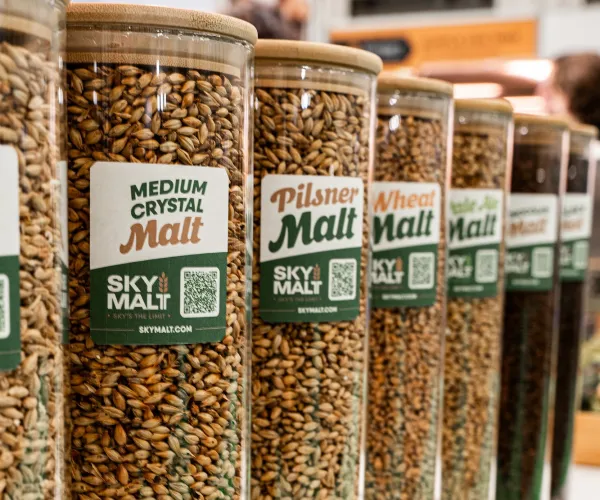
El aire caliente detiene la germinación y seca la malta verde durante uno a dos días, hasta un contenido de humedad lo bastante bajo para su almacenamiento. El calentamiento indirecto mantiene los gases de combustión alejados del grano.
La temperatura al final del secado determina el color y el sabor de la malta. Nuestras maltas Pilsner y de Trigo terminan a 80–85 °C, para un color claro y un elevado poder enzimático; la Malta Pale Ale termina a 85–90 °C, lo que da más color y un sabor a galleta. Tras el secado, se eliminan las raicillas, que se destinan a alimentación animal.
Según la especificación
- Humedad de no más del 4,5 %
- Color desde 3,5 EBC para la Malta Pilsner hasta 5,4 EBC para la Malta Pale Ale
-
Almacenamiento y expedición
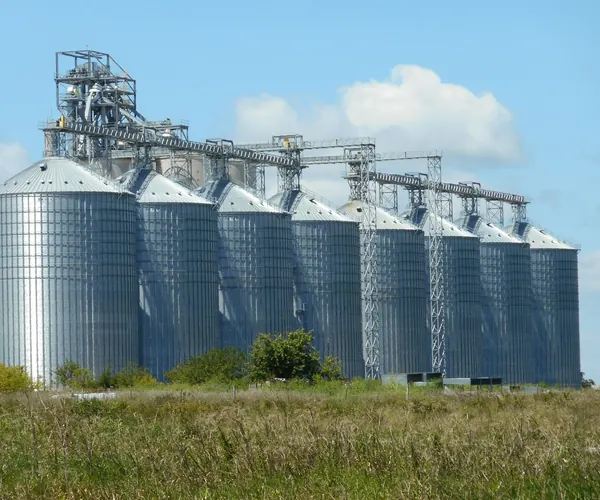
La malta terminada reposa en silos antes de ser analizada, y luego pasa por una limpieza final para que llegue lista para moler, sin necesidad de limpieza adicional en la cervecería.
Después se envasa según el pedido: en sacos de 25 o 50 kg, en big bags o a granel.
Los formatos, rutas y documentos de envío se explican en nuestra página de Logística.
Control de calidad
Cada lote de malta se analiza para comprobar que cumple su especificación, y cada entrega incluye un certificado de análisis de su lote. Las entregas pueden rastrearse, a través de su lote de producción, hasta la cebada con la que se elaboraron, y se conservan muestras de cada lote.
Certificación y auditorías
Las instalaciones de malteado donde se produce nuestra malta cuentan con certificación ISO, y algunas están certificadas conforme a normas de seguridad alimentaria reconocidas por el GFSI. Son auditadas por grupos cerveceros como Carlsberg, Heineken, AB InBev, Molson Coors, CR Snow y Tsingtao.
Seguridad alimentaria
Nuestra malta es analizada por laboratorios independientes, VLB Berlin y SGS, para detectar micotoxinas (aflatoxinas, ocratoxina A, deoxinivalenol y zearalenona), metales pesados (plomo y cadmio) y residuos de pesticidas.
Declaraciones
Nuestra malta se elabora a partir de cebada no modificada genéticamente y no se trata con radiación ionizante. El ácido giberélico (GA3) generalmente no se utiliza en el malteado, y nunca en la malta procedente de Ucrania. Si se utiliza en algún lote, lo declaramos.