Processo de Malteação
e Controle de Qualidade
Processo de malteação
Na malteação, a cevada germina em condições controladas e depois é seca, para que o grão desenvolva as enzimas necessárias à produção de cerveja. Nosso malte é produzido conforme nossas especificações por parceiros de produção cuidadosamente selecionados e verificado em cada etapa, da recepção da cevada até a expedição.
Seleção da cevada
Testada antes de ser aceita
Maceração
A água e o ar despertam o grão
Germinação
As enzimas se desenvolvem e o grão se modifica
Secagem
A secagem fixa a cor e o sabor
Armazenamento e expedição
Limpo, analisado e embalado sob encomenda
-
Seleção da cevada
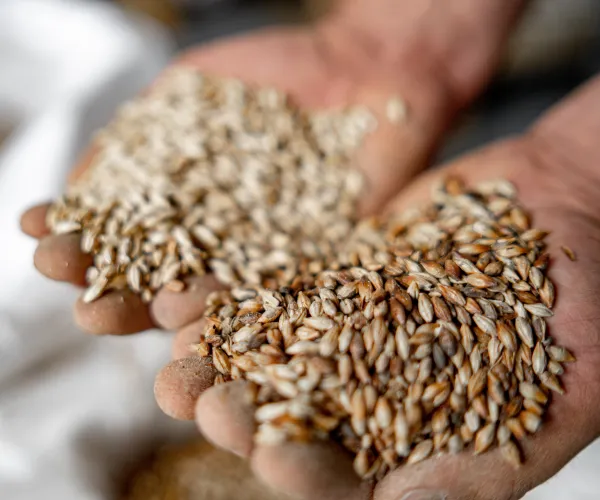
Cada lote de cevada é amostrado na chegada e testado antes de ser aceito. Deve germinar de forma confiável, estar seco o suficiente para ser armazenado com segurança e se enquadrar na faixa de proteína exigida para o malte final.
A cevada aceita é limpa e classificada por tamanho de grão, de modo que o grão de cada lote macere e germine em ritmo uniforme.
Verificada na recepção
- Capacidade germinativa de pelo menos 95%
- Umidade de no máximo 13,5%
- Teor de proteína e distribuição do tamanho de grão
-
Maceração
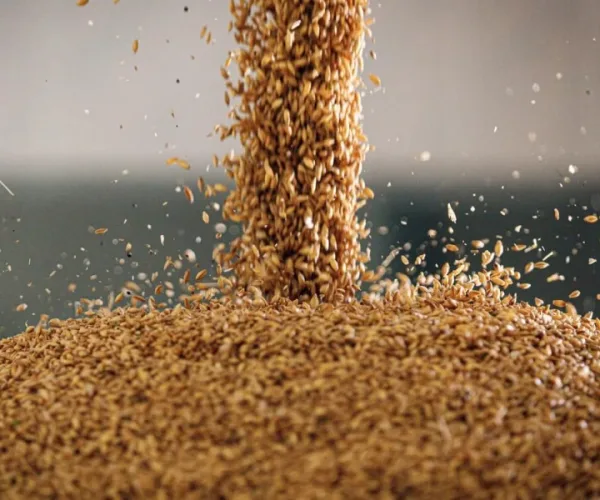
A cevada é embebida em água fria, em períodos úmidos que se alternam com descansos ao ar. Em cerca de dois dias, sua umidade sobe de cerca de 13% para cerca de 45%, o suficiente para despertar o embrião e iniciar a germinação.
A água é trocada várias vezes, lavando o grão, e o ar é insuflado durante os períodos secos para fornecer oxigênio e remover o dióxido de carbono. A duração de cada período úmido e seco é ajustada conforme o lote de cevada.
-
Germinação
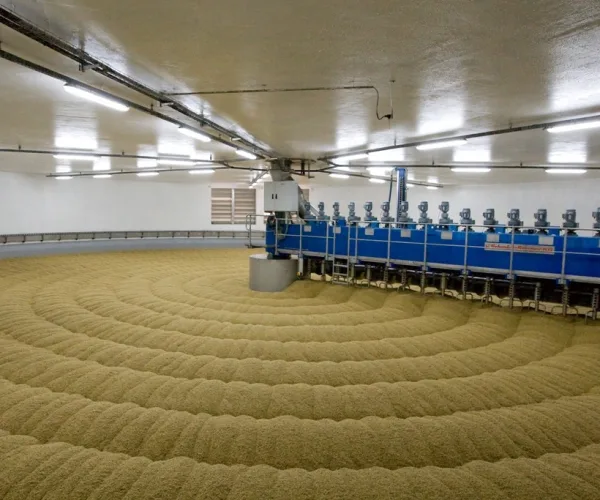
O grão macerado germina por cinco a seis dias em recipientes com temperatura controlada, começando a cerca de 18 °C e sendo resfriado a 12–14 °C à medida que o crescimento gera calor. Ar umidificado é soprado através do leito e o grão é revolvido regularmente para manter o crescimento uniforme.
Durante a germinação, as enzimas se desenvolvem, as paredes celulares se rompem, o amido se torna acessível e as proteínas são parcialmente convertidas em aminoácidos. Temperatura, umidade e crescimento são monitorados durante todo o processo.
-
Secagem
O ar quente interrompe a germinação e seca o malte verde durante um a dois dias, até um teor de umidade baixo o suficiente para armazenamento. O aquecimento indireto mantém os gases de combustão afastados do grão.
A temperatura ao final da secagem determina a cor e o sabor do malte. Nossos maltes Pilsner e de Trigo terminam a 80–85 °C, para uma cor clara e alto teor enzimático; o Malte Pale Ale termina a 85–90 °C, o que dá mais cor e um sabor amanteigado de biscoito. Depois da secagem, as raízes são removidas e destinadas à ração animal.
Conforme a especificação
- Umidade de no máximo 4,5%
- Cor de 3,5 EBC para o Malte Pilsner a 5,4 EBC para o Malte Pale Ale
-
Armazenamento e expedição
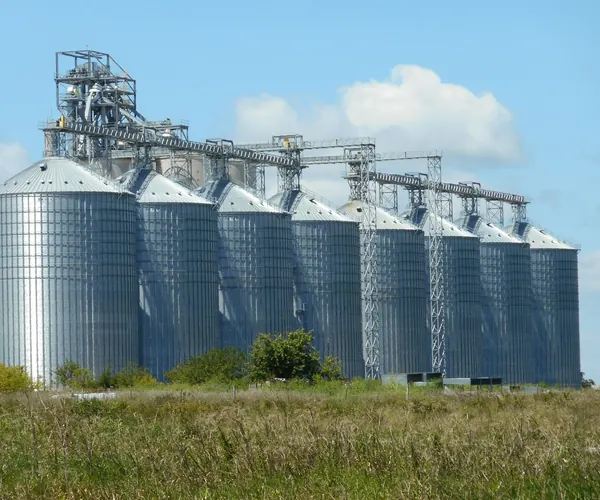
O malte finalizado descansa em silos antes de ser analisado, e depois passa por uma limpeza final para chegar pronto para moagem, sem necessidade de limpeza adicional na cervejaria.
Em seguida, é embalado sob encomenda: em sacos de 25 kg ou 50 kg, em big bags, ou carregado a granel para entrega em volume.
Formatos, rotas e documentos de embarque são abordados em nossa página de Logística.
Garantia de qualidade
Cada lote de malte é analisado em relação à sua especificação, e cada entrega vem com um certificado de análise do seu lote. As entregas podem ser rastreadas, através do seu lote de produção, até a cevada da qual foram feitas, e amostras de cada lote são retidas.
Certificação e auditorias
As instalações de malteação onde nosso malte é produzido são certificadas pela ISO, e algumas são certificadas conforme normas de segurança alimentar reconhecidas pela GFSI. Elas são auditadas por grupos cervejeiros como Carlsberg, Heineken, AB InBev, Molson Coors, CR Snow e Tsingtao.
Segurança alimentar
Nosso malte é testado por laboratórios independentes, VLB Berlin e SGS, para micotoxinas (aflatoxinas, ocratoxina A, desoxinivalenol e zearalenona), metais pesados (chumbo e cádmio) e resíduos de pesticidas.
Declarações
Nosso malte é feito a partir de cevada não geneticamente modificada e não é tratado com radiação ionizante. O ácido giberélico (GA3) geralmente não é usado na malteação, e nunca no malte proveniente da Ucrânia. Se for usado em algum lote, nós o declaramos.