Processus de maltage
et contrôle qualité
Processus de maltage
Le maltage fait germer l'orge dans des conditions contrôlées, puis la sèche, afin que le grain développe les enzymes nécessaires au brassage. Notre malt est produit selon nos spécifications par nos partenaires de production soigneusement sélectionnés et contrôlé à chaque étape, de l'admission de l'orge à l'expédition.
Sélection de l'orge
Testée avant d'être acceptée
Trempage
L'eau et l'air réveillent le grain
Germination
Les enzymes se développent et le grain se modifie
Touraillage
Le séchage fixe la couleur et la saveur
Stockage et expédition
Nettoyé, analysé et conditionné sur commande
-
Sélection de l'orge
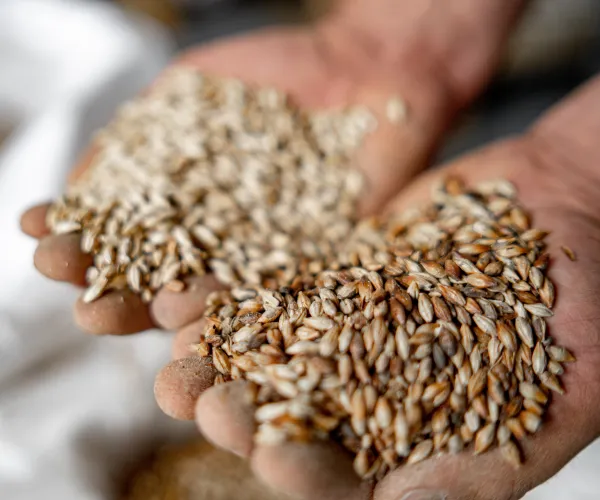
Chaque lot d'orge est échantillonné à son arrivée et testé avant d'être accepté. Il doit germer de façon fiable, être suffisamment sec pour être stocké en toute sécurité et se situer dans la plage de protéines requise pour le malt fini.
L'orge acceptée est nettoyée et calibrée par taille de grain, afin que le grain de chaque lot trempe et germe à un rythme homogène.
Contrôlée à l'admission
- Capacité germinative d'au moins 95 %
- Humidité ne dépassant pas 13,5 %
- Teneur en protéines et répartition de la taille des grains
-
Trempage
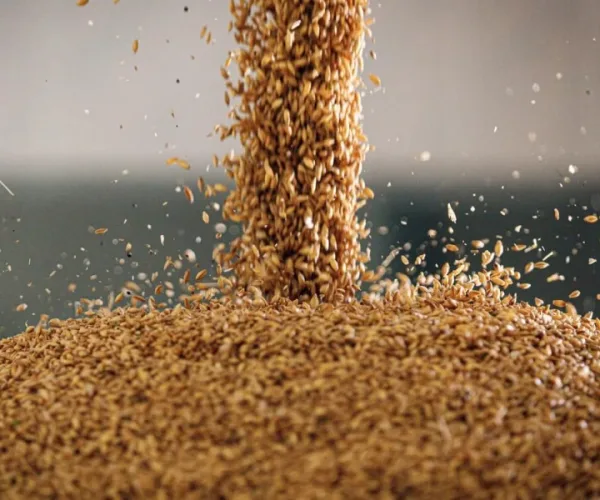
L'orge est trempée dans l'eau froide, en périodes humides alternant avec des repos à l'air. En environ deux jours, son humidité passe d'environ 13 % à environ 45 %, de quoi réveiller l'embryon et déclencher la germination.
L'eau est changée plusieurs fois, lavant le grain, et de l'air est aspiré pendant les périodes sèches pour apporter de l'oxygène et éliminer le dioxyde de carbone. La durée de chaque période humide et sèche est ajustée selon le lot d'orge.
-
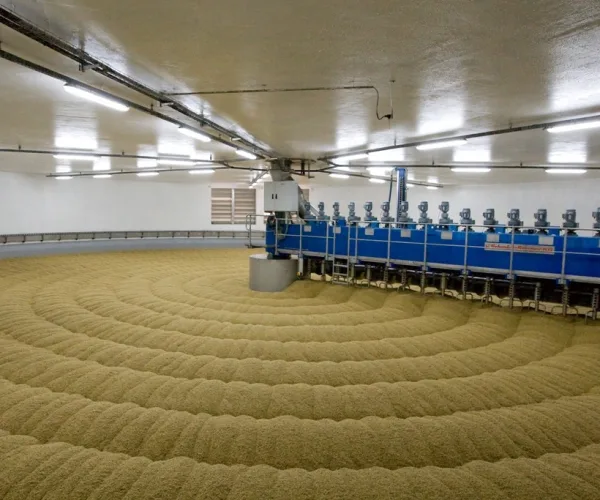
Germination
Le grain trempé germe pendant cinq à six jours dans des cuves à température contrôlée, en commençant vers 18 °C et en refroidissant à 12–14 °C à mesure que la croissance dégage de la chaleur. De l'air humidifié est soufflé à travers le lit de grain, qui est régulièrement retourné pour maintenir une croissance homogène.
Pendant la germination, les enzymes se développent, les parois cellulaires se dégradent, l'amidon devient accessible et les protéines sont partiellement converties en acides aminés. La température, l'humidité et la croissance sont surveillées en permanence.
-
Touraillage
L'air chaud arrête la germination et sèche le malt vert sur un à deux jours, jusqu'à un taux d'humidité assez bas pour le stockage. Un chauffage indirect maintient les gaz de combustion à l'écart du grain.
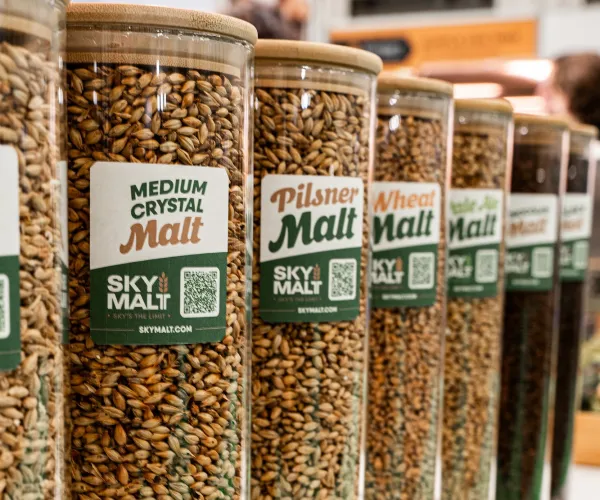
La température en fin de touraillage détermine la couleur et la saveur du malt. Nos malts Pilsner et de Blé terminent à 80–85 °C, pour une couleur pâle et une teneur élevée en enzymes ; le Malt Pale Ale termine à 85–90 °C, ce qui donne plus de couleur et une saveur de biscuit. Après le touraillage, les radicelles sont retirées et destinées à l'alimentation animale.
Selon la spécification
- Humidité ne dépassant pas 4,5 %
- Couleur de 3,5 EBC pour le Malt Pilsner à 5,4 EBC pour le Malt Pale Ale
-
Stockage et expédition
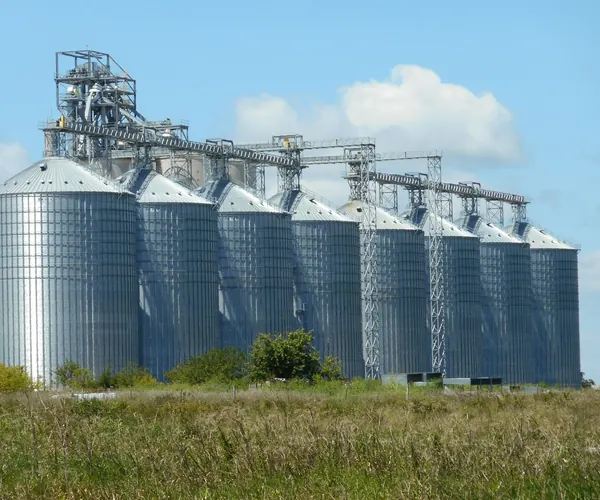
Le malt fini repose en silos avant d'être analysé, puis passe par un nettoyage final afin d'arriver prêt à moudre, sans nettoyage supplémentaire nécessaire à la brasserie.
Il est ensuite conditionné sur commande : en sacs de 25 kg ou 50 kg, en big bags, ou chargé en vrac.
Les formats, itinéraires et documents d'expédition sont détaillés sur notre page Logistique.
Assurance qualité
Chaque lot de malt est analysé au regard de sa spécification, et chaque livraison est accompagnée d'un certificat d'analyse de son lot. Les livraisons peuvent être tracées, via leur lot de production, jusqu'à l'orge dont elles sont issues, et des échantillons de chaque lot sont conservés.
Certification et audits
Les installations de maltage où notre malt est produit sont certifiées ISO, et certaines sont certifiées selon des normes de sécurité alimentaire reconnues par le GFSI. Elles sont auditées par des groupes brassicoles tels que Carlsberg, Heineken, AB InBev, Molson Coors, CR Snow et Tsingtao.
Sécurité alimentaire
Notre malt est testé par des laboratoires indépendants, VLB Berlin et SGS, pour les mycotoxines (aflatoxines, ochratoxine A, désoxynivalénol et zéaralénone), les métaux lourds (plomb et cadmium) et les résidus de pesticides.
Déclarations
Notre malt est produit à partir d'orge non OGM et n'est pas traité par irradiation ionisante. L'acide gibbérellique (GA3) n'est généralement pas utilisé pour le maltage, et jamais pour le malt originaire d'Ukraine. S'il est utilisé pour un lot, nous le déclarons.